

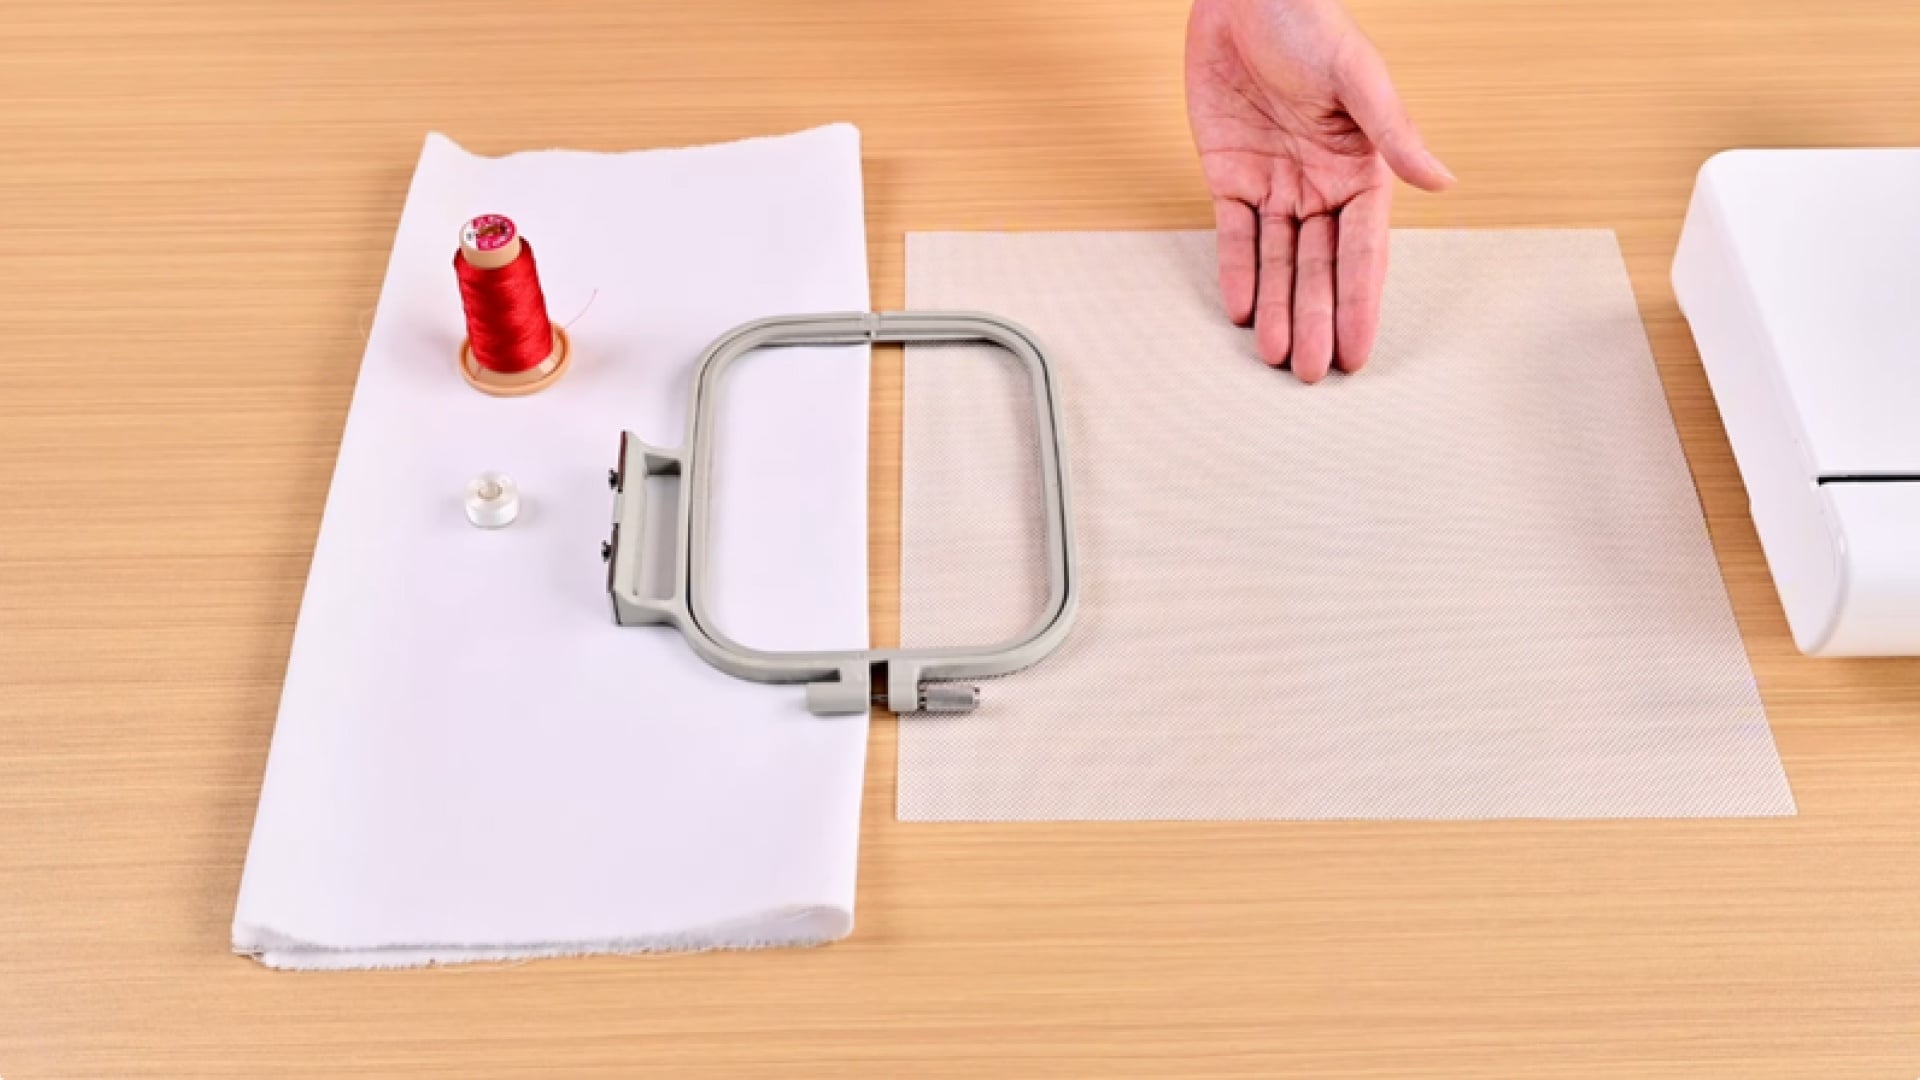
Come montare un telaio da ricamo su una macchina da ricamo PooLin EOC03 o EOC05
Scopri come montare un telaio da ricamo sulla tua PooLin EOC03 o EOC05 ed eseguire una prova di tensione del filo per ottenere ricami fluidi e precisi.
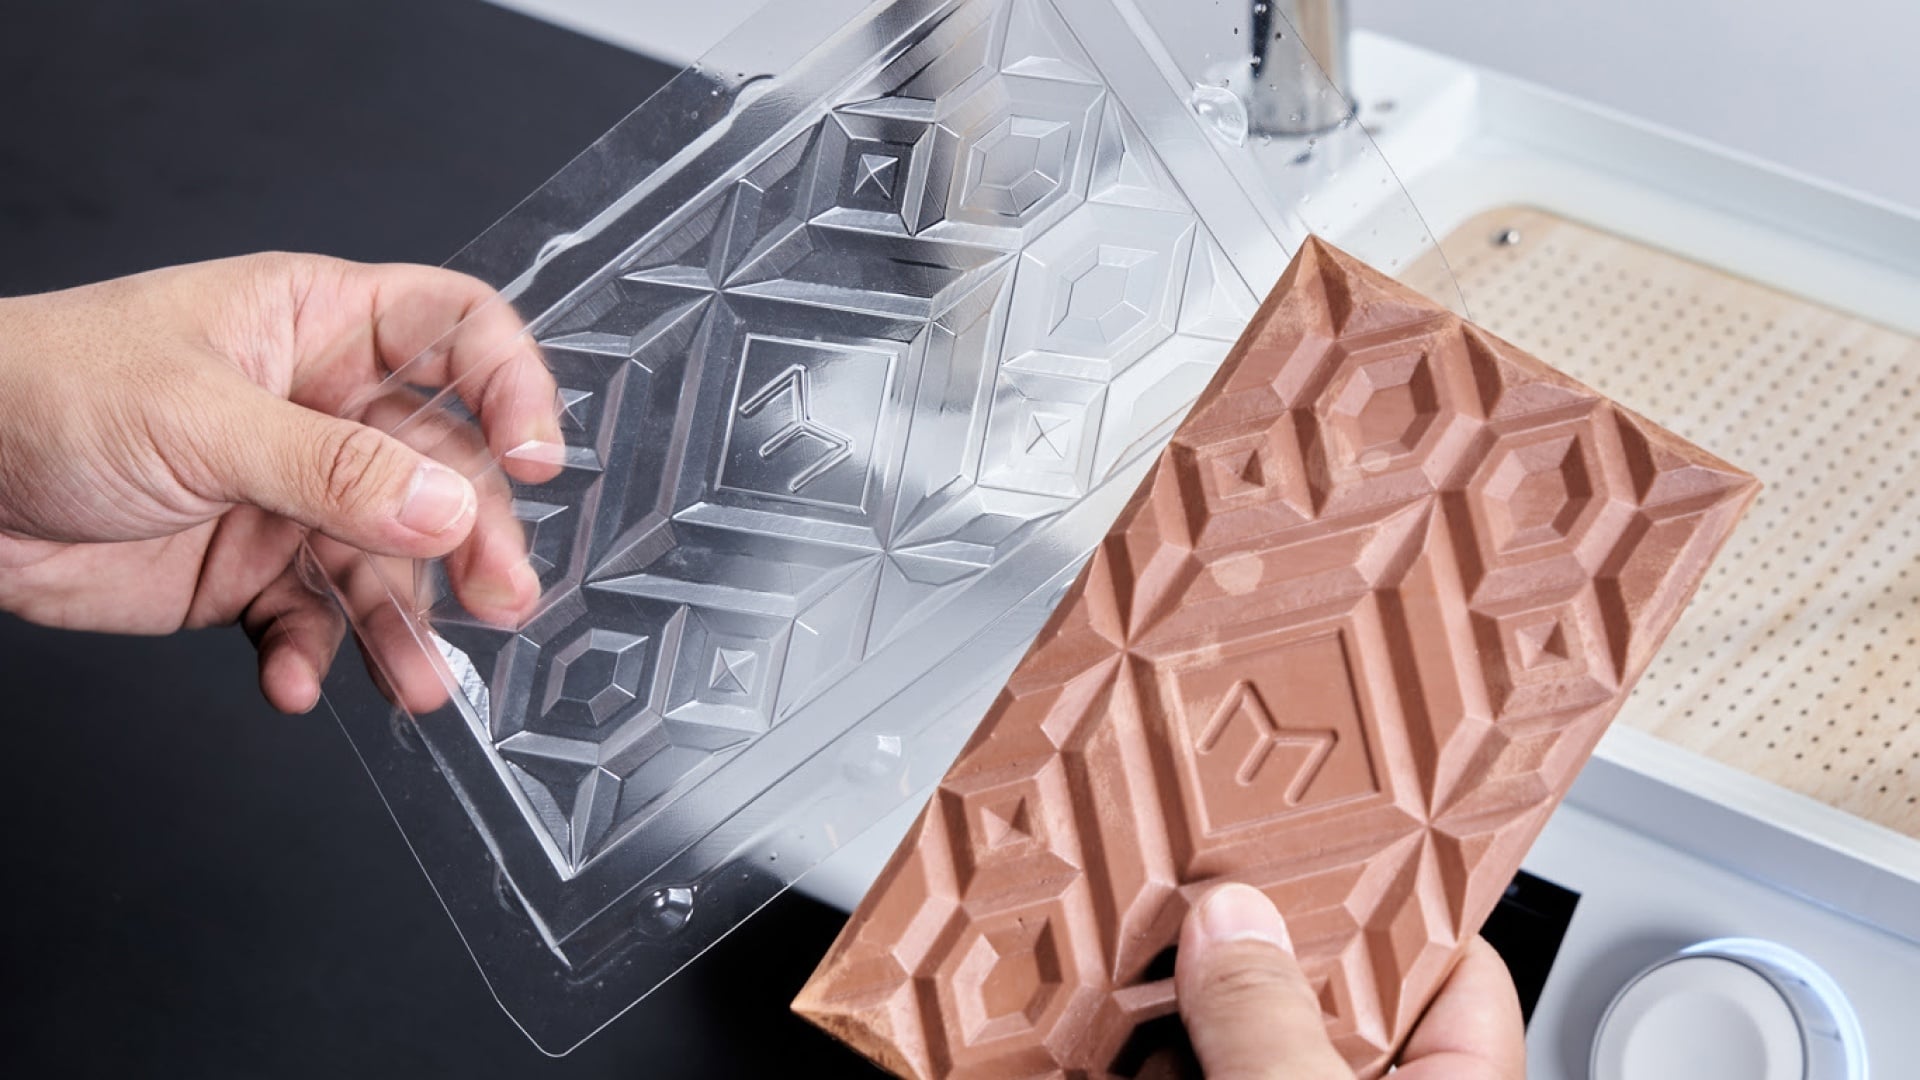
La termoformatura è un processo di produzione molto diffuso che consiste nel riscaldare una lastra di plastica fino a renderla flessibile, per poi modellarla su uno stampo utilizzando la pressione del vuoto. Una volta che la plastica si raffredda e si indurisce, mantiene la forma dello stampo, creando un pezzo resistente e funzionale.
Questo processo è ampiamente utilizzato in settori quali l'imballaggio, l'automotive, i dispositivi medici e i beni di consumo, poiché consente di produrre componenti dettagliati e di alta qualità con costi di attrezzaggio relativamente bassi. La termoformatura sottovuoto è ideale sia per la prototipazione che per la produzione su larga scala, ma per ottenere i migliori risultati è fondamentale prestare particolare attenzione alla progettazione, in modo da garantire che il prodotto finale sia resistente, preciso e esteticamente gradevole.
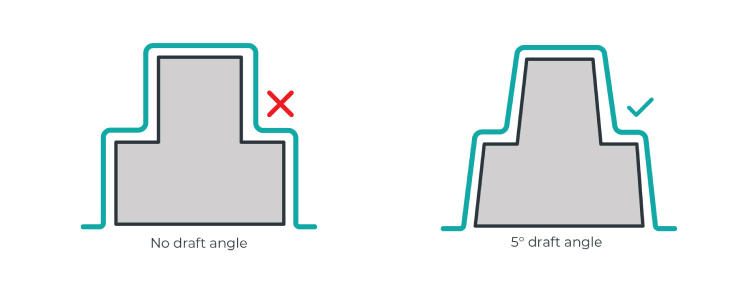
Gli angoli di sformo sono una parte fondamentale della progettazione della termoformatura. Si tratta di lievi inclinazioni aggiunte alle pareti verticali per facilitare l'estrazione del pezzo stampato dallo stampo. Senza un angolo di sformo, la plastica potrebbe incastrarsi, rendendo difficile lo sformatura o addirittura danneggiando il pezzo.
La realizzazione di modelli con angoli di sformo è particolarmente indicata per tecnologie come la stampa 3D o la fresatura CNC. Tuttavia, quando si utilizzano metodi come il taglio laser, non è possibile ottenere gli angoli di sformo tradizionali. In questi casi, puoi progettare il modello con un piano inclinato suddiviso in diversi piccoli gradini, invece che con una parete verticale continua.
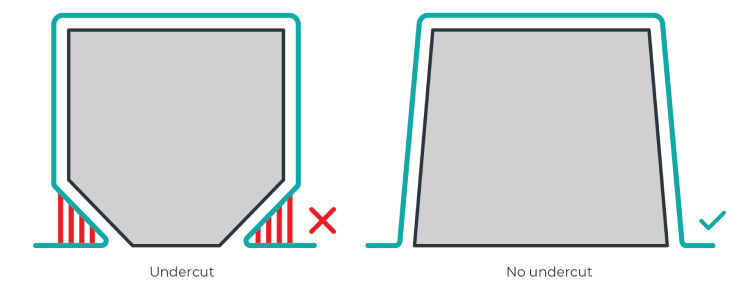
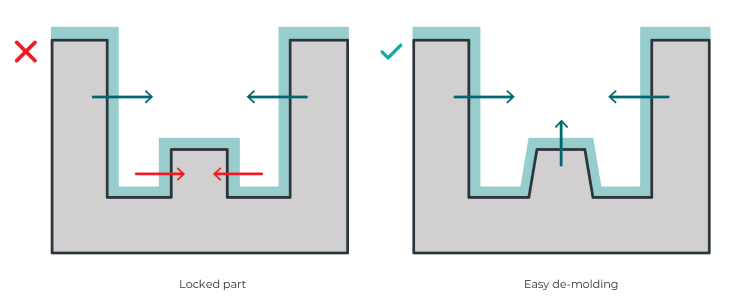
I controangoli sono caratteristiche che impediscono la facile estrazione di un pezzo dallo stampo. Possono complicare il processo di formatura e richiedere stampi composti da più parti o attrezzature aggiuntive.
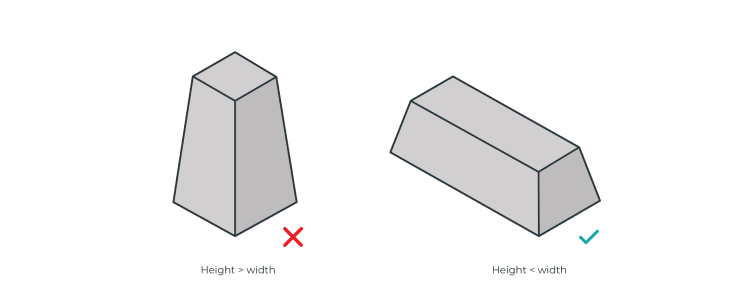
Nel processo di formatura sottovuoto, il rapporto altezza/larghezza (noto anche come rapporto di sformatura o rapporto di profondità di formatura) deve essere controllato correttamente per garantire la qualità della formatura, evitare strappi o deformazioni del materiale e facilitare lo sformatura.
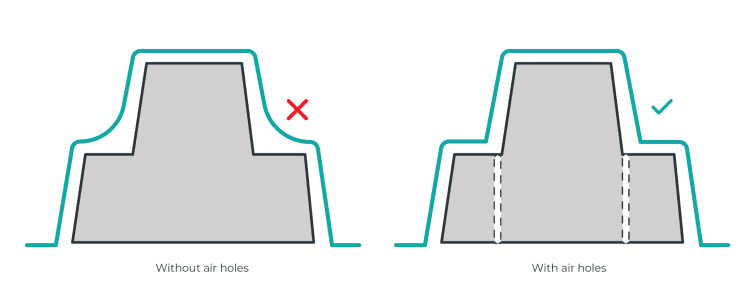
Un corretto flusso d'aria attraverso lo stampo di formatura è fondamentale per ottenere pezzi di alta qualità e ricchi di dettagli. Inserendo strategicamente dei fori di sfiato, puoi migliorare la precisione dello stampo, evitare la formazione di bolle d'aria e garantire una distribuzione uniforme della plastica durante il processo di formatura.
Durante la formatura sottovuoto, l'aria può rimanere intrappolata nelle cavità o negli angoli acuti dello stampo, creando bolle, deformazioni o formazioni incomplete. L'inserimento di fori di sfiato aiuta a far uscire l'aria intrappolata, permettendo alla lastra di plastica di modellarsi uniformemente contro lo stampo e di riprodurre i dettagli più fini con precisione.
| Metodo di produzione | Dimensioni e forma consigliate dei fori di aerazione |
|---|---|
| Stampa 3D SLA | foro di sfiato conico di 0,5 mm di diametro |
| Stampa 3D FDM | Diametro minimo di 0,5 mm, maggiore se necessario per la risoluzione della stampante |
| Stampa 3D SLS | Non servono fori di aerazione (il materiale è naturalmente poroso) |
Quando un foglio di plastica viene modellato in una forma 3D, la sua superficie aumenta e lo spessore diminuisce. Tuttavia, modelli diversi comportano livelli variabili di assottigliamento del foglio. Ad esempio, se un modello raddoppia la superficie del foglio di plastica, lo spessore medio si dimezza. È anche importante notare che lo spessore raramente è uniforme su tutta la parte, il che significa che alcune zone potrebbero risultare più spesse di altre.
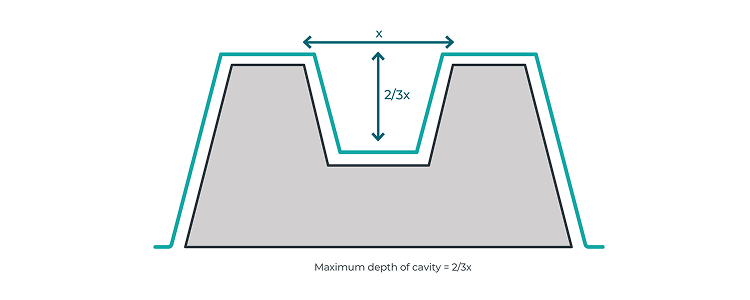
Il rapporto di assottigliamento della lamiera diventa particolarmente importante quando lo stampo presenta una cavità. In questi casi, la profondità della cavità non dovrebbe superare i due terzi della larghezza dell'apertura superficiale. Superare questo rapporto aumenta il rischio di ottenere un pezzo con superfici troppo sottili, il che può comprometterne la qualità.
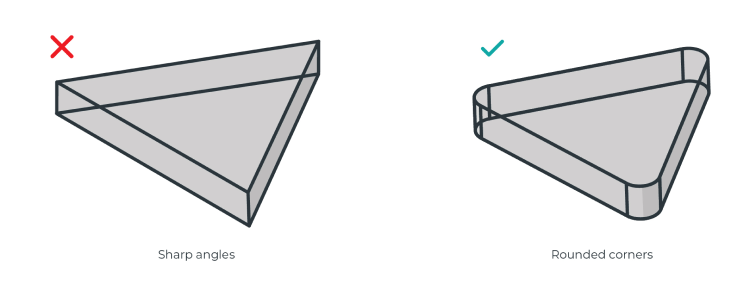
La termoformatura non è sempre l'ideale per le sagome con angoli acuti, specialmente se inferiori a 90°. Gli angoli verticali acuti, uniti a angoli di sformo limitati, aumentano il rischio che la lastra di plastica si strappi o si deformi durante il processo di formatura. Per evitare questo problema e migliorare la qualità del pezzo, assicurati che tutti gli angoli e i bordi della sagoma siano arrotondati.
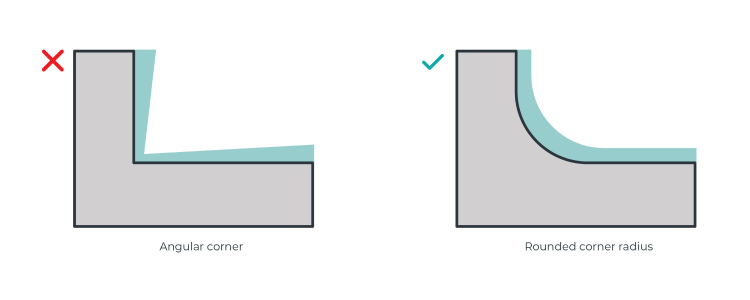
Durante la formatura sottovuoto, il foglio di materiale riscaldato si adatta gradualmente allo stampo, per poi raffreddarsi e solidificarsi in posizione. Man mano che il materiale si avvicina agli angoli, tende ad assottigliarsi.
Per mantenere uno spessore uniforme e migliorare l'integrità strutturale del pezzo, è importante arrotondare angoli e spigoli. Un raggio di arrotondamento garantisce un flusso regolare del materiale, riducendo il rischio di punti deboli o irregolarità nel pezzo finale.
I pezzi termoformati possono riprodurre la trama superficiale del modello, anche se questa non è immediatamente visibile. Si tratta di un aspetto importante da tenere in considerazione durante la fase di progettazione. Se desideri una superficie liscia, potrebbe essere necessario sottoporre il modello a una lavorazione successiva per ottenere la finitura desiderata.
La quantità di post-elaborazione necessaria dipenderà dalla tecnologia di produzione dei modelli utilizzata. Ad esempio, la stampa 3D a filamento (Fused Deposition Modeling) produce in genere linee di strato più evidenti rispetto ai modelli realizzati con la stampa 3D a resina (stereolitografia).
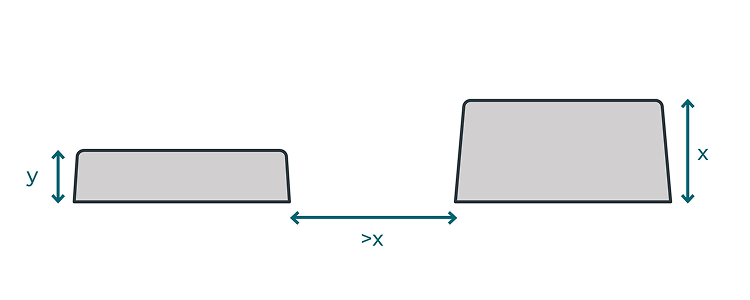
Quando si posizionano più modelli o elementi di design molto vicini tra loro, durante il processo di termoformatura può verificarsi la formazione di increspature. Per evitare questo problema, è importante lasciare uno spazio maggiore dell'altezza dell'elemento più alto presente nel modello.
Questa linea guida è particolarmente importante per gli stampi maschi, dove le nervature possono influire negativamente sul pezzo finale. Nei modelli femmina, invece, le nervature hanno un impatto minore poiché si trovano all'interno e non influenzano il pezzo finale.
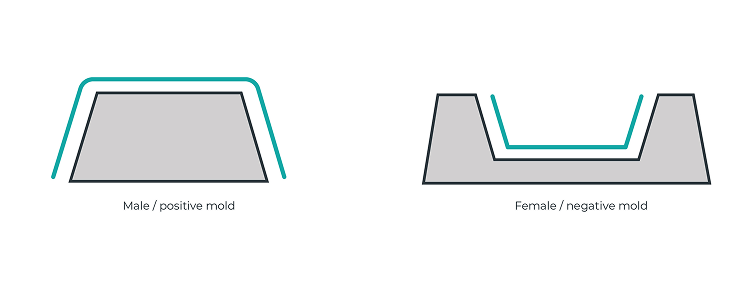
La formatura a pressione utilizza stampi maschio o femmina a seconda del tipo di pezzo da produrre. Il lato del materiale a contatto con la superficie dello stampo è quello con le dimensioni più uniformi, quindi è importante definire il pezzo in base al lato del materiale che andrà a contatto con lo stampo.
Durante il raffreddamento, i bordi potrebbero staccarsi, ma le parti interne potrebbero rimanere incastrate. Per evitare che ciò accada, aggiungi degli angoli di sformo a tutte le caratteristiche del progetto che rischiano di rimanere bloccate durante il raffreddamento.
Il diagramma qui sotto mostra la direzione del ritiro durante il raffreddamento: le aree in verde si allargano, mentre quelle in rosso rischiano di rimanere bloccate.
Ora che sai come progettare stampi efficaci, scegliere la macchina per la termoformatura sottovuoto giusta è il passo successivo per ottenere risultati di alta qualità.
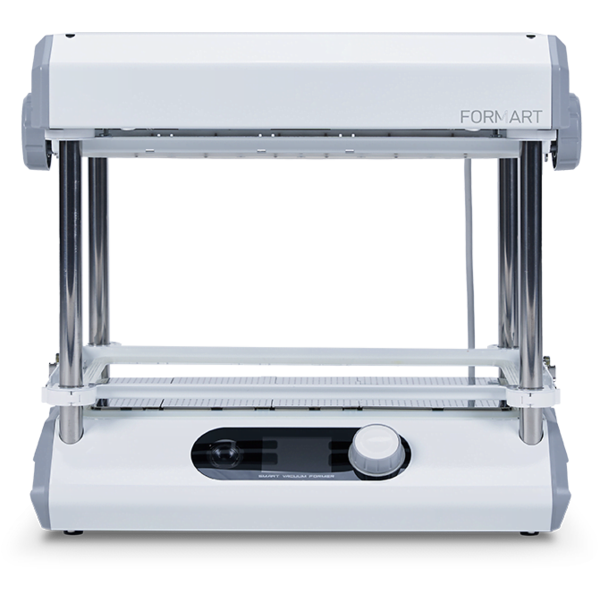
MY YARD offre macchine per la termoformatura da tavolo complete e all-in-one, adatte sia ai principianti che ai professionisti. Ogni macchina per la termoformatura MY YARD è dotata di una pompa a vuoto integrata, che elimina la necessità di una pompa esterna o di un aspiratore. Grazie ai loro elementi riscaldanti di alta qualità, le macchine per la termoformatura MY YARD riscaldano le lastre di materiale in modo rapido e uniforme.
Che siate alle prime armi con la termoformatura o che stiate ancora imparando, le macchine per termoformatura MY YARD vi semplificheranno il lavoro grazie alla loro interfaccia intuitiva e al database dei materiali integrato. Troverete sempre le impostazioni di formatura giuste per ogni progetto.
Questo articolo è stato pubblicato originariamente su myyardtech.eu.
Scopri come montare un telaio da ricamo sulla tua PooLin EOC03 o EOC05 ed eseguire una prova di tensione del filo per ottenere ricami fluidi e precisi.
Cerchi un’alternativa all’UltiMaker 2+ Connect, ormai fuori produzione? Confronta la MakerBot Sketch Sprint e l’UltiMaker S5 per trovare la stampante 3D più adatta alle tue esigenze, dalla prototipazione veloce in PLA alle applicazioni avanzate con doppia estrusione e ingegneristiche.
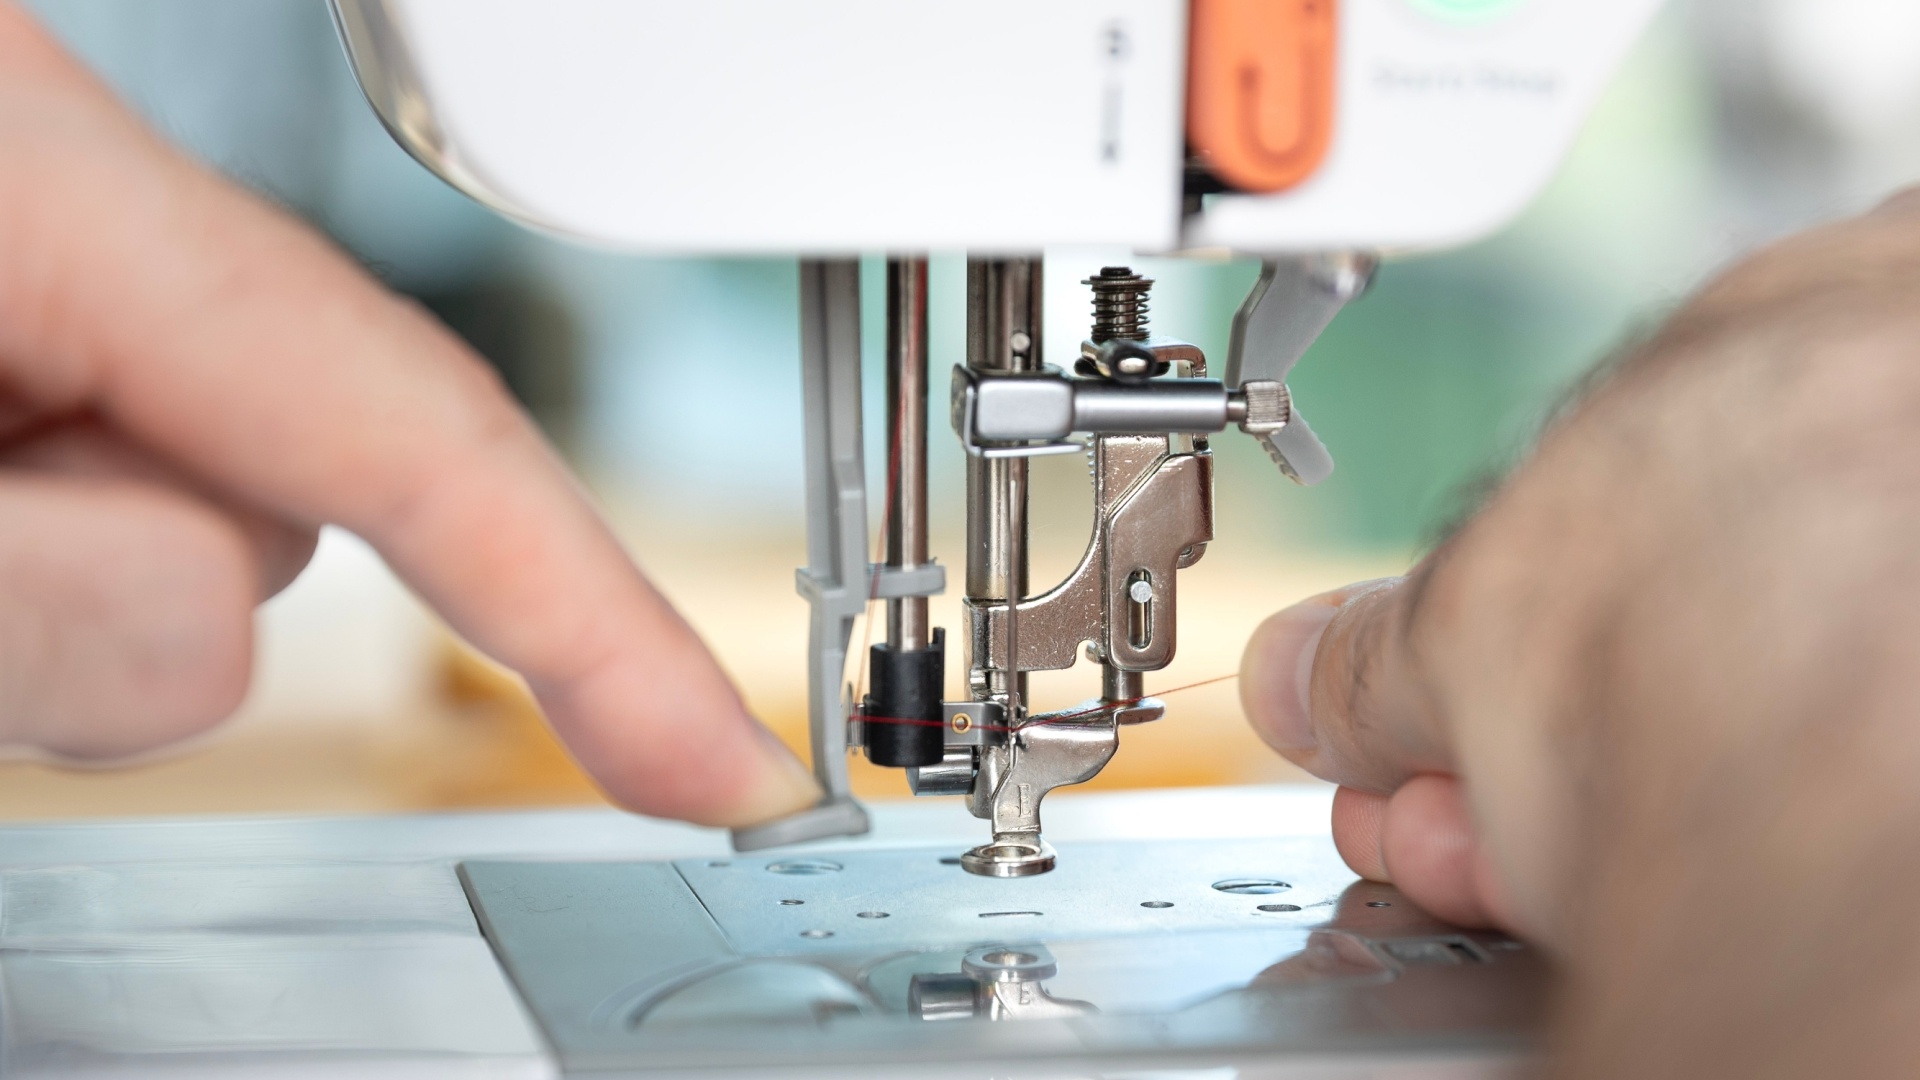
Scopri come infilare una macchina da ricamo Poolin EOC03 o EOC05 con questo tutorial. Impara la procedura corretta per l'infilatura, evita che il filo si rompa e che si verifichino problemi di tensione, e prepara la tua macchina con sicurezza.
© 2026 - MakerMondo by 3D&I - Partita IVA: BE0676.411.583